


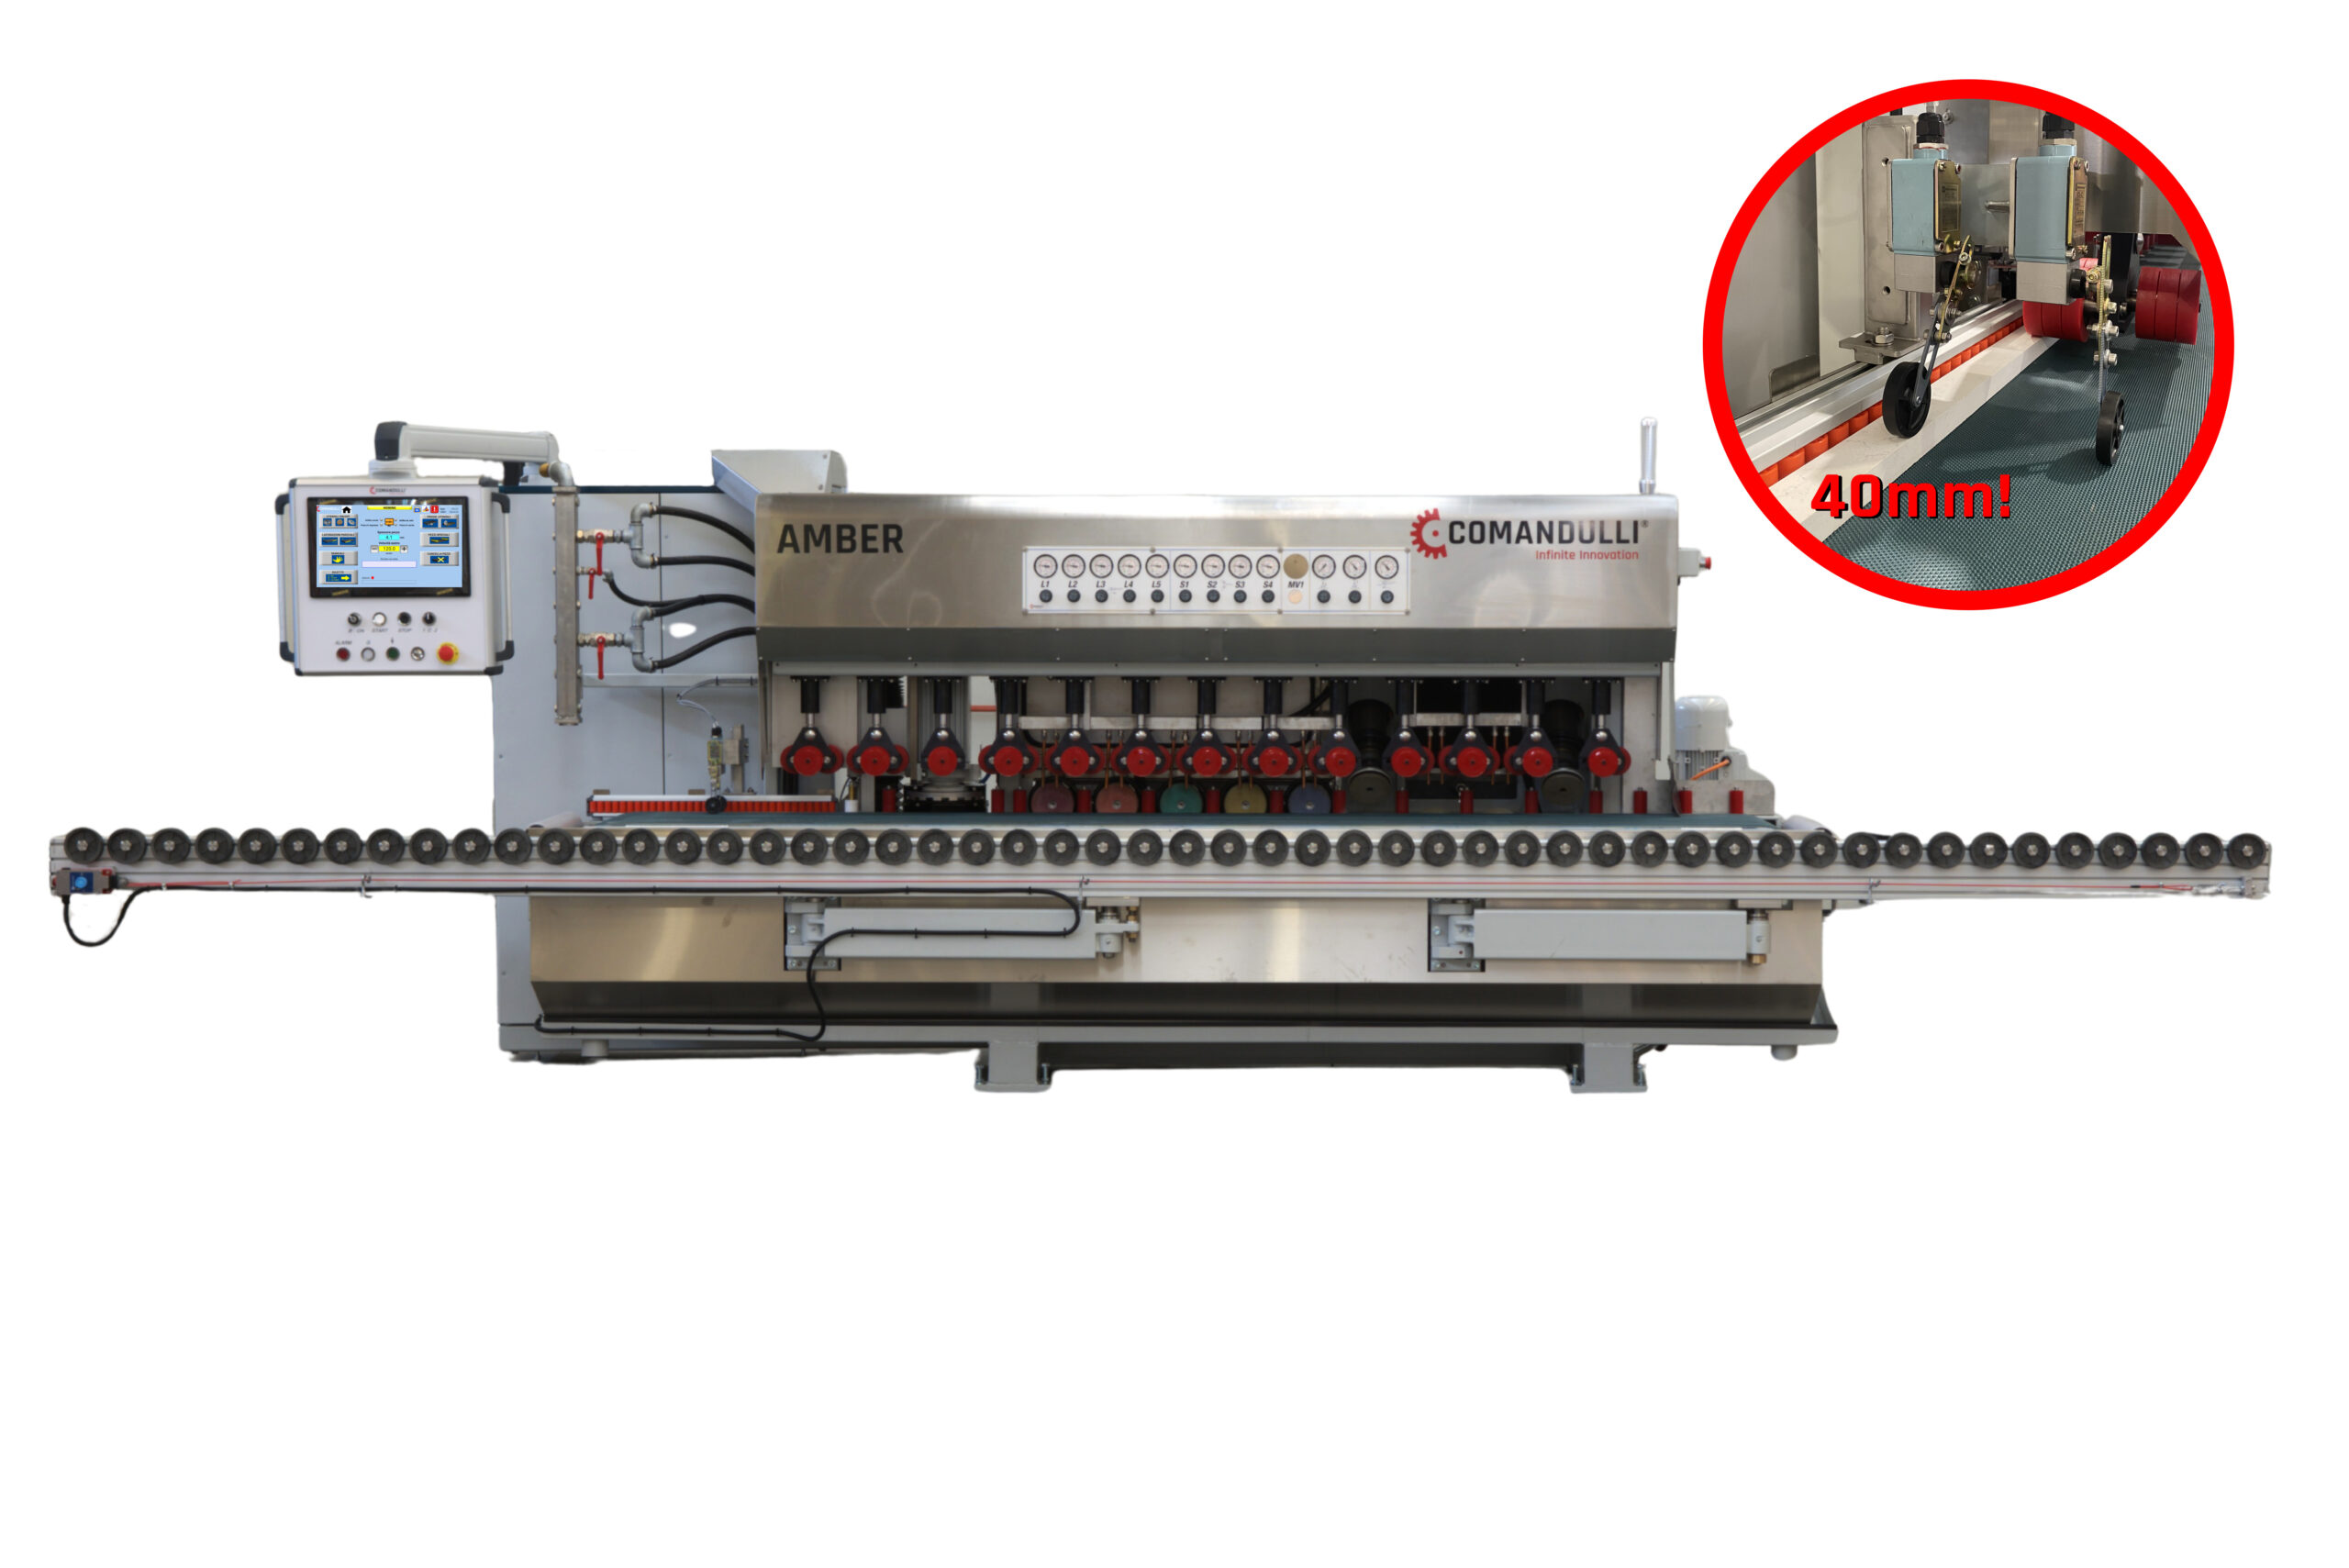


Onyx
ONYX non è semplicemente una macchina: è una rivoluzione nel mondo delle lucidacoste. Progettata per rispondere alle esigenze più evolute […]
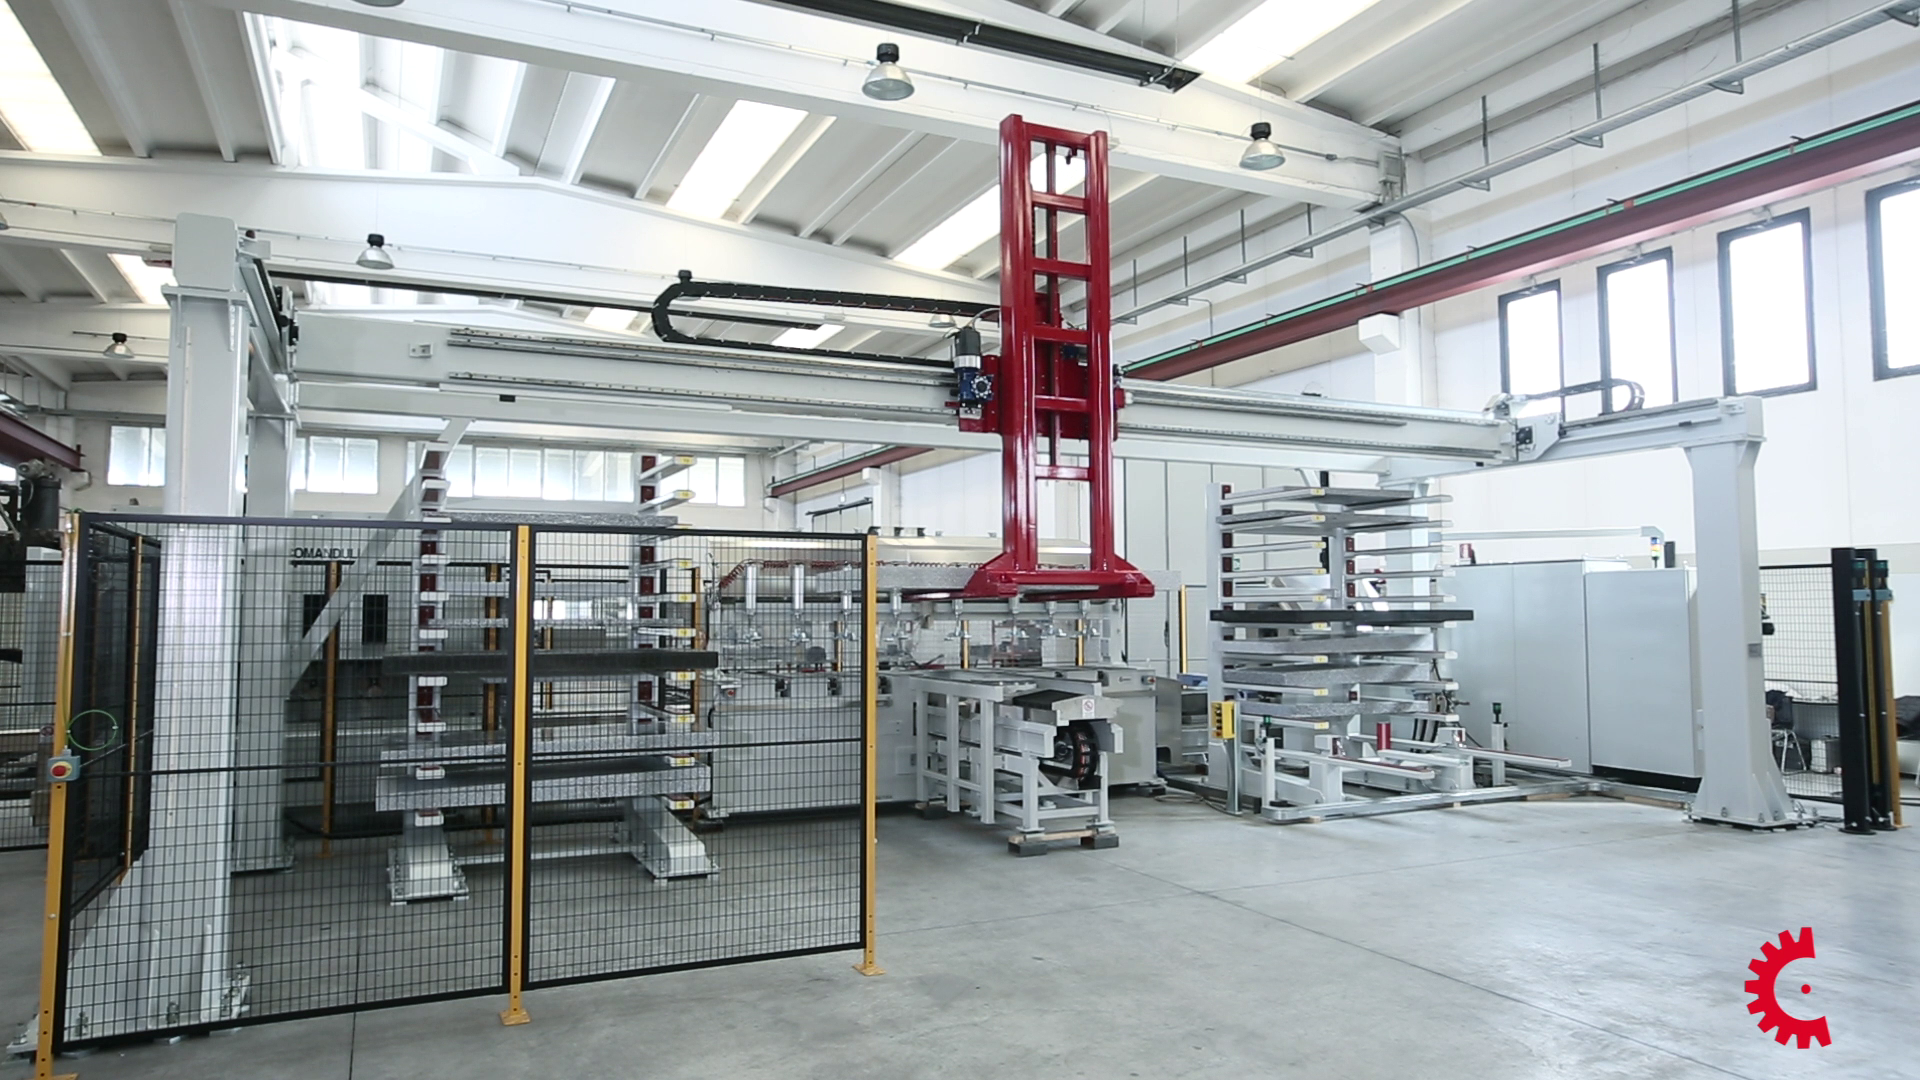
Sistema automatico di lucidatura lastre a banco fisso composto da un carro Athena equipaggiato con mandrino profilatore-sagomatore e cambio utensile automatico a 12 posizioni, un carro Hercules equipaggiato con teste planetarie per la lucidatura della costa dritta, PGM: piattaforma girevole motorizzata automatica per la movimentazione dei pezzi in lavorazione e Robot: sistema robotico di carico e scarico con magazzino lastre, in grado di lavorare senza operatore, completamente connesso alla rete aziendale.


Serie di pressori pneumatici blocca pezzi (n. 8);

Sensore ad ultrasuoni per l’apprendimento automatico della lunghezza del pezzo e della sua posizione sul banco.

Unità di controllo CNC e comandi visualizzati su monitor touch screen a colori da 19”.
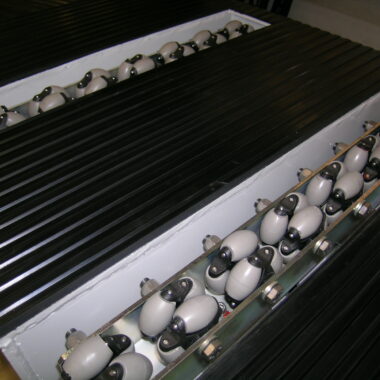
Rulli pivottanti nel banco, salita e discesa con controllo pneumatico (n. 6 file)

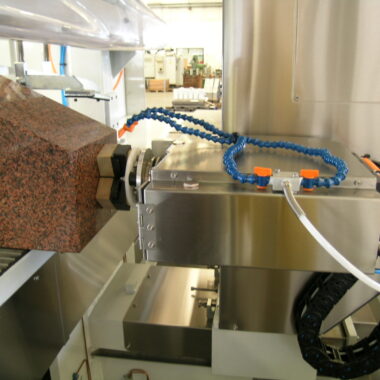
Elettromandrino per la profilatura e lucidatura di coste diritte e sagomate (potenza 4KW) montato su tre assi controllati ed interpolati:
ASSE VERTICALE CORSA 550mm
ASSE ORIZZONTALE 250 mm
CORSA ROTAZIONE 180°
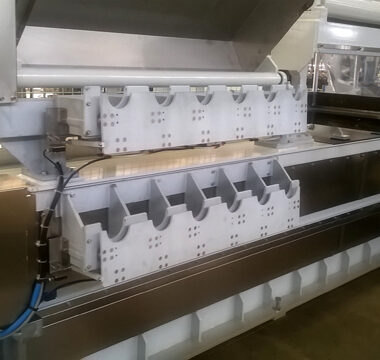
Cambio utensili automatico con magazzino a 12 posizioni;
Funzione “utensili gemelli”: consente di caricare lo stesso tipo di utensile in due o più postazioni associate, in modo che la macchina non si arresti ad esaurimento del primo utensile ma continui il lavoro utilizzando l’utensile gemello, aumentando così l’autonomia.

LAVORAZIONI POSSIBILI:

N. 1 carro con 5 mandrini “T.P.” con 4 rulli planetari ognuno per la lucidatura delle coste diritte (spessore massimo: 350 mm).
Traslazione del carro su guide a ricircolo di sfere per mezzo di cremagliera con motovariatore con motore brushless; velocità: 0÷30 metri/minuto.
Mandrini delle Teste Planetarie (T.P.) montati su guida verticale a ricircolo di sfere azionata da motore brushless per la centratura automatica delle teste sullo spessore del pezzo da lavorare.
Equipaggiamento elettronico che consente l’utilizzo dei mandrini in vari modi:

Consente di lavorare autonomamente tutti i 4 lati della lastra.
E’ direttamente connessa al CNC dalla lucidacoste da cui riceve le informazioni in merito al numero di lati da lavorare e, sulla base di questo dato, porta in automatico la lastra nella zona di lavoro, la allinea e la posiziona. A lavorazione ultimata la piattaforma ruota il pezzo e lo riposiziona per eseguire il ciclo di lavoro sul lato successivo.

N° 1 robot tipo GANTRY a 3 assi controllati (X, Y e Z)
Asse X corsa circa 6500 mm velocità 40 mt/min Asse Y corsa circa 1800 mm velocità 40 mt/min
Asse Z corsa fino a circa 2700 mm velocità 15 mt/min
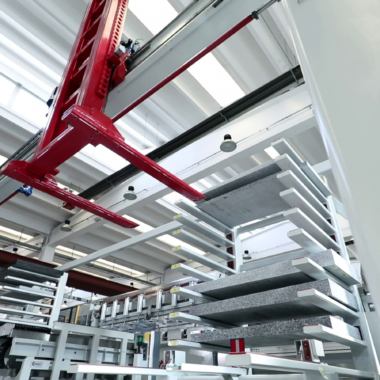
Sistema di presa a due forche rivestite per la manipolazione di lastre.
Struttura di sostegno del robot a portale quadro elettrosaldata con colonne di sostegno.
Sistema di protezioni perimetrali.
Trasmissione del moto motoriduttore con cremagliera

N° 2 magazzini fissi tipo cantilever a 19 posizioni adibiti al carico-scarico delle lastre grezze-lavorate.
I due magazzini possono caricare fino ad un massimo di 19 pezzi, di cui 7 con spessore 15 cm e le altre con spessore 10 cm.
Altezza massima di tutto il sistema 6 mt.
Possibilità di adattare il magazzino alle esigenze del cliente.

Banco di carico e scarico equipaggiato con sensori per la verifica automatica delle misure della lastra

Unità di comando e controllo
L’operatore posiziona le lastre grezze sul banco di carico/scarico e inserisce i dati della lastra nella job list di lavoro. Il robot carica automaticamente il pezzo posizionato sul banco di carico nel rack, verificando le misure della lastra. Su richiesta della macchina Comandulli, il robot provvederà a portare un pezzo dal magazzino rack alla postazione di lavoro sulla PGM, a fine lavorazione la PGM provvederà a riportare il pezzo nella posizione in cui il robot potrà prelevarla per ridepositarla nel rack. L’operatore provvederà poi a scaricare le lastre finite inviando opportuni comandi al robot che le preleverà dal rack e le posizionerà sul banchetto di carico/scarico Le operazioni dal banco di carico/scarico comandate da operatore possono essere effettuate mentre l’impianto è impegnato a lavorare i pezzi inseriti nella job list. Questo consente di impegnare l’impianto in un ciclo di lavoro potenzialmente infinito.
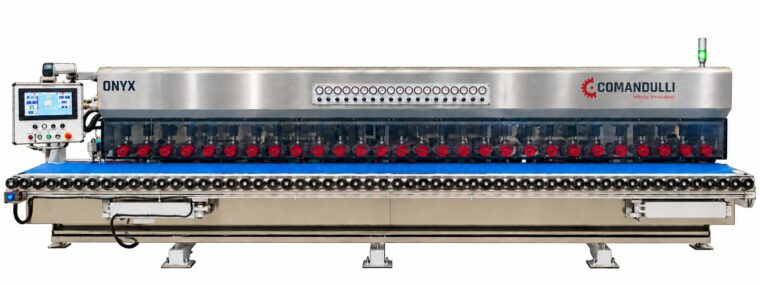
ONYX non è semplicemente una macchina: è una rivoluzione nel mondo delle lucidacoste. Progettata per rispondere alle esigenze più evolute […]

